ニュースの概要

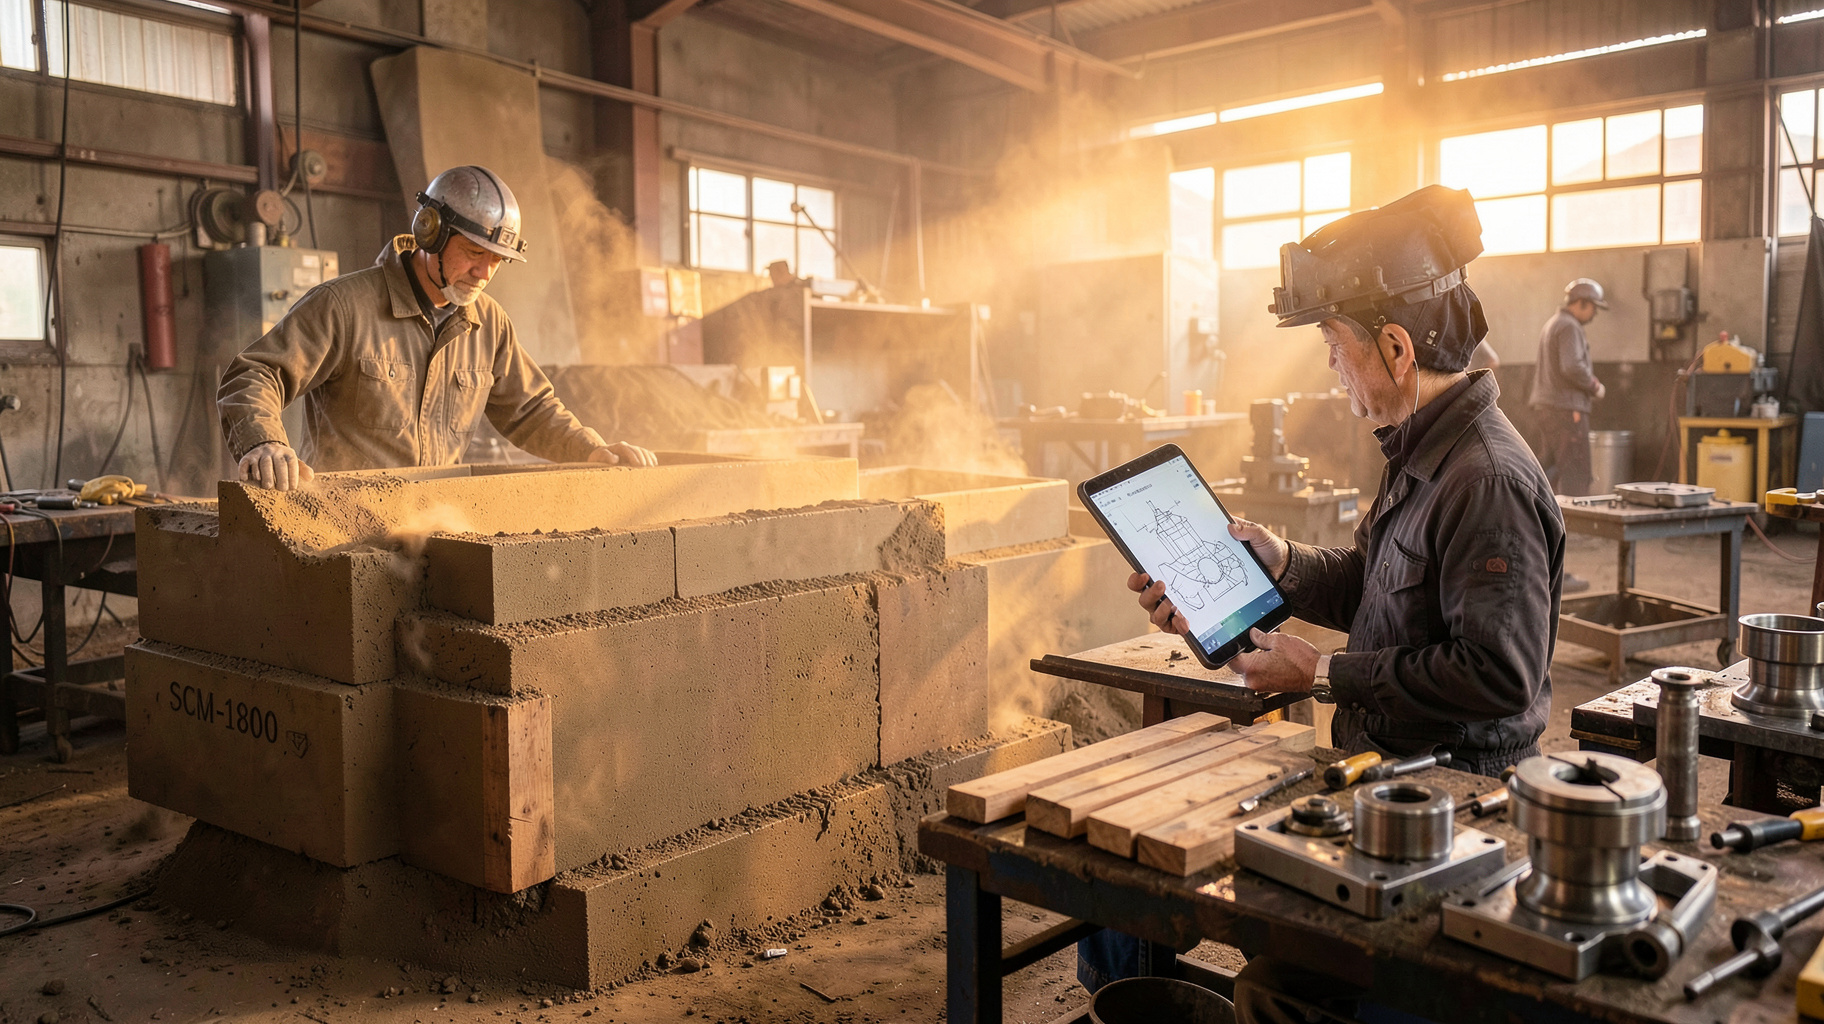
シーメットが、大型鋳造向けの砂型3Dプリンタ「SCM-1800」を発売しました。従来機と比べて造形速度は約10倍となり、対応できる造形サイズも約10倍に拡大しています。さらに、造形後に必要となる清掃や仕上げなどの後工程を従来の半分に短縮できる点も特徴です。鋳造では、製品ごとに木型や模型を準備する工程が納期と費用を左右します。大型部品や形状が複雑な部品では、その負担が特に大きくなります。今回の新製品は、砂型を直接つくることで木型工程を減らし、試作や少量生産の進め方を変える可能性があります。
引用元: 3Dプリンタ大形鋳造用砂型機の新製品が登場(ITmedia MONOist)
分析・見解
木型を先に作る前提が大型鋳造の足かせになる
鋳造部品を作る場合、従来は製品の形を写し取る木型や樹脂製の模型を先に用意するのが一般的でした。量産品なら型の費用を多くの製品に分散できます。しかし、試作品や受注生産品では、数個のために型を作ることになり、費用と納期が重くなります。設計変更があれば、型の修正や作り直しも必要です。
SCM-1800の価値は、砂型を直接積み上げることで、この順番を短くできる点にあります。型を作るための型を別に用意する必要が減るため、設計データから鋳造準備までの距離が縮まります。大型品ほど従来工程の負担が大きいので、対応サイズの拡大は単なる機械の大型化ではなく、これまで試作しにくかった案件を受けられる範囲の拡大と見るべきです。
造形速度と後工程の短縮が納期全体を押し下げる
造形速度が従来の約10倍になっても、完成品が同じ割合で早く出荷できるとは限りません。砂型の造形後には、余分な砂を除く作業、表面を整える作業、必要に応じた補修や乾燥が残るからです。そのため、後工程を半分に短縮できるという特徴は、実際の生産計画にとって重要です。機械の稼働時間だけでなく、人が待つ時間と作業時間の両方を減らせます。
ただし、導入効果は造形時間だけで判断できません。砂の配合、結合材の管理、型の保管、運搬、鋳込み後の清掃までを一つの流れとして測る必要があります。大型の砂型は重量も大きく、造形場所から鋳造設備までの動線が悪ければ、機械の性能が現場で生かされません。導入前には、現在の案件で木型製作、修正、待機、仕上げに何日かかっているかを分けて記録することが欠かせません。
複雑形状の試作で価格競争ではない強みが出る
3Dプリンタの強みは、単に安く型を作ることではありません。内部に空間を持つ部品、曲面が連続する部品、従来の工具では加工しにくい形状などを、設計データに沿って作りやすいことです。自動車や産業機械では、軽量化や冷却性能の向上を狙って部品形状が複雑になっています。こうした部品を一度試して性能を確かめる場合、型の準備に時間がかかると設計の改善回数が減ります。
ここで重要なのは、試作回数を増やせることです。一回の試作費が少し下がるだけなら、効果は限定的です。しかし、設計、造形、鋳造、評価の循環が数週間から数日に近づけば、同じ開発期間で検証できる案が増えます。製品の完成度は、一度の成功よりも、失敗を早く見つけて直せるかで決まる場面が多くあります。大型砂型3Dプリンタは、型の費用を削る設備というより、開発の試行回数を増やす設備です。
導入の成否は機械性能よりデータと現場運用で決まる
砂型を安定して作るには、三次元設計データを造形用に変換し、砂の状態や結合材の量を管理し、鋳造条件に合わせて型の厚みや通気を決める必要があります。ここには機械操作だけでなく、鋳造現場の経験も関わります。造形が速くても、型の強度が不足したり、ガス抜きが不十分だったりすれば、不良や手直しが増えます。
したがって、導入時は設備単体ではなく、設計部門、鋳造部門、品質管理部門をつなぐ仕組みとして考えるべきです。最初から全製品を切り替えるのではなく、木型費が高い試作品、形状変更が多い案件、大型で納期が長い案件から試すのが現実的です。成果を測る指標も、造形時間だけでなく、設計変更から再試作までの日数、型関連費用、不良率、作業者の手作業時間まで含める必要があります。
ビジネスへの影響
まず木型費と再試作日数が大きい案件を選ぶ
導入を検討する企業は、年間の鋳造品を一括で置き換えるのではなく、案件を三つに分けると判断しやすくなります。第一は、試作品や少量品で木型費の割合が高い案件です。第二は、設計変更が多く、型の作り直しが頻発する案件です。第三は、大型で外部業者への依頼や運搬に時間がかかる案件です。SCM-1800の造形速度と大型対応は、特にこの三つで効果が出やすいと考えられます。
評価では、機械の価格だけでなく、木型の外注費、型の保管費、修正費、納期遅延による機会損失を合算します。例えば、年間の試作案件が少なくても、一件ごとの型費と納期負担が大きければ、内製化の価値は十分にあります。反対に、形状が固定された大量生産品では、既存の型製作の方が有利な場合もあります。
現場に必要なのは造形担当者ではなく工程をつなぐ人材
設備を置くだけでは効果は定着しません。設計データの確認、砂と結合材の管理、造形後の清掃、型の移動、鋳込み条件の調整を誰が担当するかを決める必要があります。特に、設計部門が作ったデータをそのまま造形できるとは限りません。鋳造時の収縮や湯の流れを考えた補正が必要になるため、設計と製造の間をつなぐ担当者が重要です。
最初は一つの製品群で標準手順を作り、造形失敗の原因、補修時間、鋳造後の欠陥を記録するとよいでしょう。技能継承の面でも、熟練者の判断を記録として残せます。人手不足対策は省人化だけでなく、経験に依存していた作業を再現可能な手順へ変えることにあります。
受注の幅を広げる設備として回収計画を立てる
大型砂型3Dプリンタは、自社製品の製造費を下げるだけでなく、短納期の試作や複雑形状の鋳造を受注するための営業基盤にもなります。従来は木型製作の負担から断っていた少量案件を取り込めれば、設備の稼働率を高められます。設計会社や研究機関と組み、試作から鋳造、評価までを一括で提供する形も考えられます。
一方で、受注拡大を急ぐと、造形待ちや後工程の混雑が起きます。導入前に月間の案件数、最大造形寸法、砂の調達量、搬送能力、保守体制を確認し、三年程度の稼働計画を作ることが重要です。設備の回収は機械単体の利益ではなく、納期短縮による受注増、木型関連費の削減、設計変更への対応力を合わせて判断すべきです。