ニュースの概要
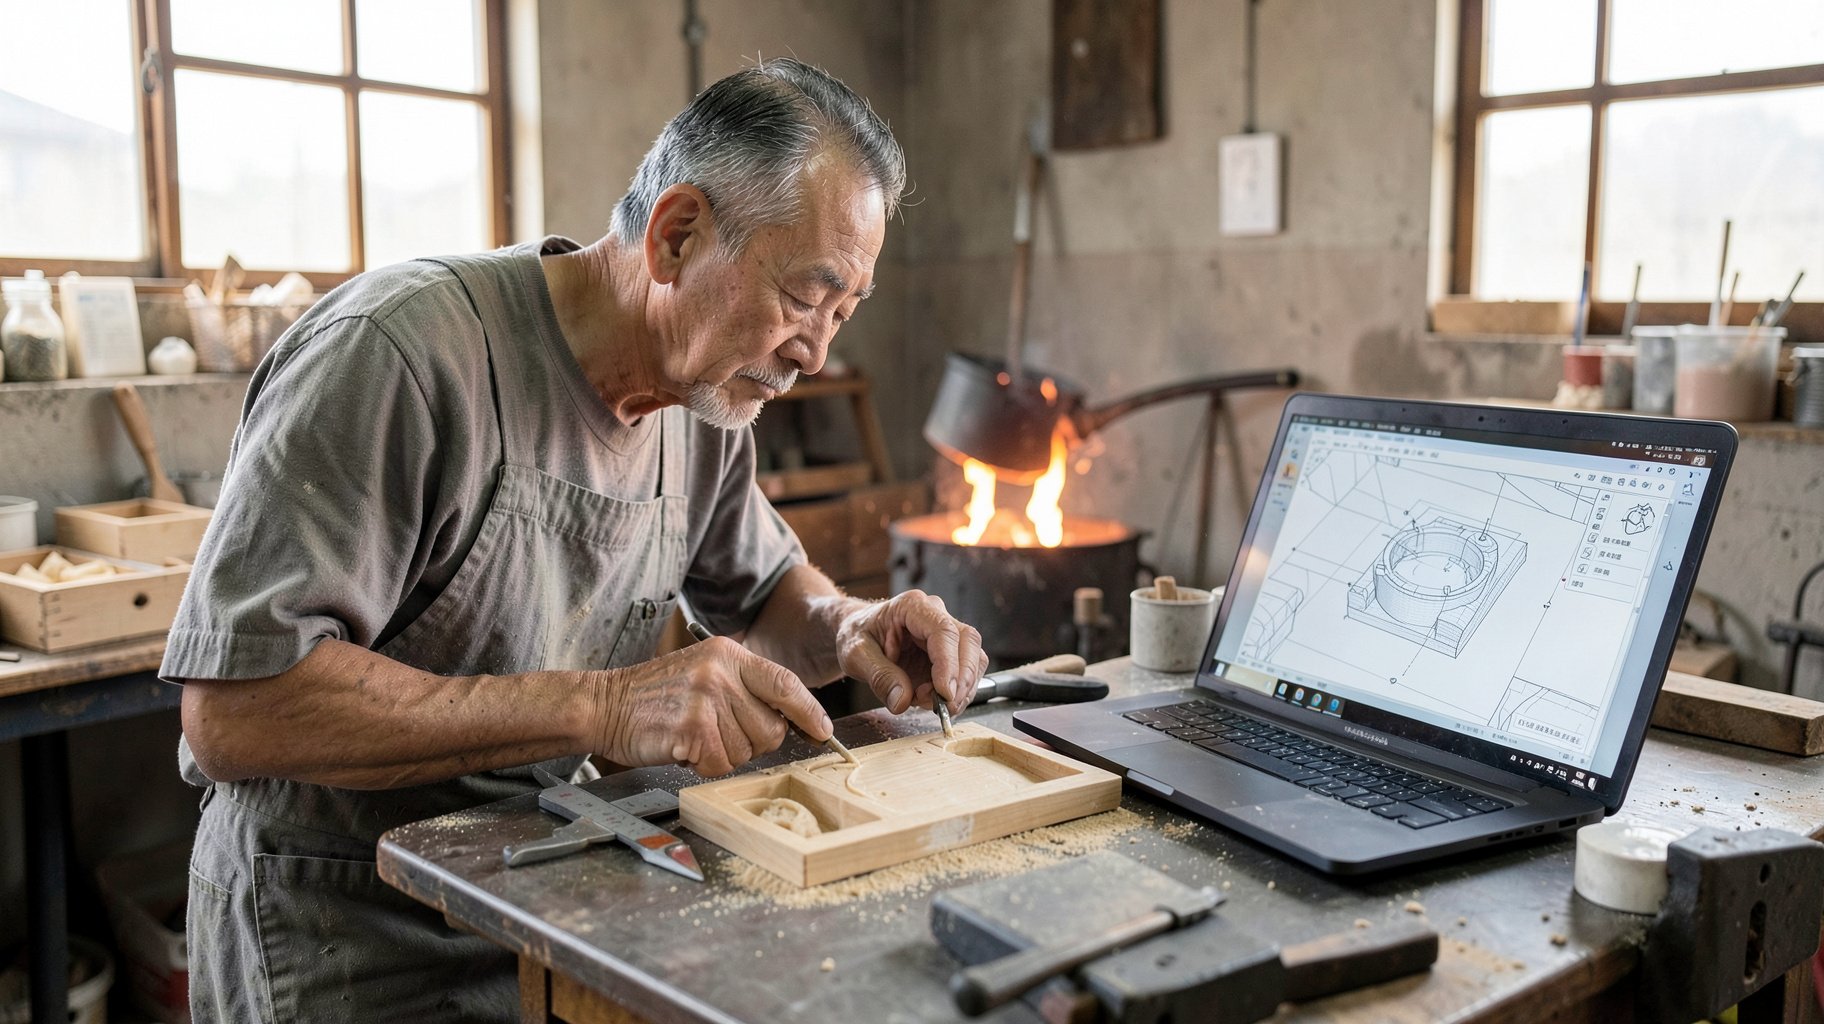
中国の鋳造メーカーが公開した解説記事が、金属鋳造の基本工程を整理している。出発点は図面または3Dモデルで、そこから鋳造パターン(=鋳物の形を砂に写し取るための原型)を作る。このとき、金属が冷えて縮む量や、後で削り取る機械加工代を見込んで寸法を決める点が要となる。砂型鋳造では、木材、樹脂、金属などのパターンを砂に押し込み、抜いてできた空洞へ溶けた金属を流し込む。従来は木型が中心だったが、3D CADデータから樹脂製パターンを造形すれば、複雑な形状の試作や短納期の依頼にも応えやすくなるという。記事は砂型鋳造のほか、ワックス模型を使う方式など、複数の鋳造法にも触れている。
引用元: 金属鋳造の工程と木型・樹脂型・3Dデータの関係を解説(FTM / Ningbo Yifei)
分析・見解
パターンは製品の写しではなく、縮みと削りを織り込んだ逆算の形
鋳物は、溶けた金属が固まって冷える間に縮む。そのため原型は、完成品より少し大きく作る。この上乗せ分を収縮代という。さらに、表面を削って仕上げる箇所には、削り代(=機械加工代)を足す。つまりパターンは製品をそのまま写した形ではない。縮みと削りを見込んだ、逆算の形である。
今回の解説が改めて示したのは、この逆算が図面だけでは完結しないことだ。縮む割合は材質で変わり、肉の厚い所と薄い所の差や、全体の形でも変わる。数字は表にあるが、最後は経験者の手加減で決まる場面が多い。木型職人の価値は、まさにここにあった。
木型は量産で強く、樹脂型は試作と複雑形状で効く
木型は、何百回砂に押し込んでも形が崩れにくく、傷んでも補修できる。量産用の原型として、今も強い。一方、3D CADデータから樹脂で造形したパターンは、深い彫り込みや入り組んだ形を、削り出しや貼り合わせなしで作れる。
大切なのは、両者が競合するというより役割が分かれる点だ。一〜数個の試作では、木型の製作日数が全体の納期を決めてきた。樹脂造形なら数日で原型が手に入る。逆に数百回以上砂へ押し込むなら、耐久性の高い木型や金属型が有利になる。数量と形の複雑さで選ぶのが、実務的な線引きだ。
形は3Dデータが作る、縮みの勘は人が持つという分業
データが起点になると、設計者と鋳造現場の距離が縮まる。設計者は、鋳造前にデータで形を相談できる。湯口(=溶けた金属の入口)や押湯(=縮みを補う金属だめ)も、データ上でパターンに組み込める。木型では、後から付け足していた部分だ。
ここに見落とされがちな点がある。3Dプリンターは形を作るが、どこが縮みやすいかは教えてくれない。縮み率を織り込んだデータを作れる人が、これからの主役になる。操作に慣れた人より、不具合の事例を覚えている人の価値が上がるという逆説だ。
金型の歴史に重ねると、広がる順番が見えてくる
金型の分野で3Dプリントが入り込んだのは、まず試作と治具だった。いきなり量産金型を置き換えたわけではない。鋳造パターンも同じ順で広がるだろう。最初は試作、次に小ロット、最後に量産の補助へと進む。EV向けの部品のように設計変更が多い分野では、変更のたびに木型を作り直す費用が重く、移行は早まるとみる。
一方で、砂型そのものを3Dプリンターで直接積層する方式もすでにある。パターンを介さない流れが強まれば、パターン製作業は「型を作る仕事」から「鋳造条件を設計する仕事」へ軸足を移す必要がある。
ビジネスへの影響
見積もりは試作用と量産用で分けて示す
顧客から「まず1個だけ」という相談が来たら、樹脂パターンによる短納期案を出せるようにしておきたい。費用は木型より下がる場合も上がる場合もあるが、納期は大きく縮む。そこで見積もりを二本立てにする。試作は樹脂、量産は木型か金属型と、最初から提示するのだ。試作で形が固まってから量産用の型を作れば、木型を作り直す無駄も減る。顧客にとっても、判断が早くなる利点がある。
縮み率と不具合の記録を自社の資産にする
3Dデータで原型を作る時代でも、縮み率の判断は人の手に残る。材質、肉厚、形状ごとに、何パーセント見込んで仕上がりがどうだったかを記録しておく。うまくいかなかった例ほど価値が高い。ベテランの頭の中にある数字を、若手が使える表にしておくことが、技能承継の具体策になる。記録はそのまま、見積もりの根拠や顧客への説明材料にもなる。
まず一件、樹脂パターンを試して数字で比べる
いきなり設備を買う必要はない。造形を外部に頼み、既存の砂型工程に載せて、寸法と表面の仕上がりを木型と比べる。判断材料は、納期、費用、寸法のずれの三つで足りる。一件分の結果を手元に持てば、顧客への提案の説得力が変わる。小さく試し、数字を残し、次の案件で使い回す。この循環を作れた会社から、試作の依頼が集まるようになる。