ニュースの概要
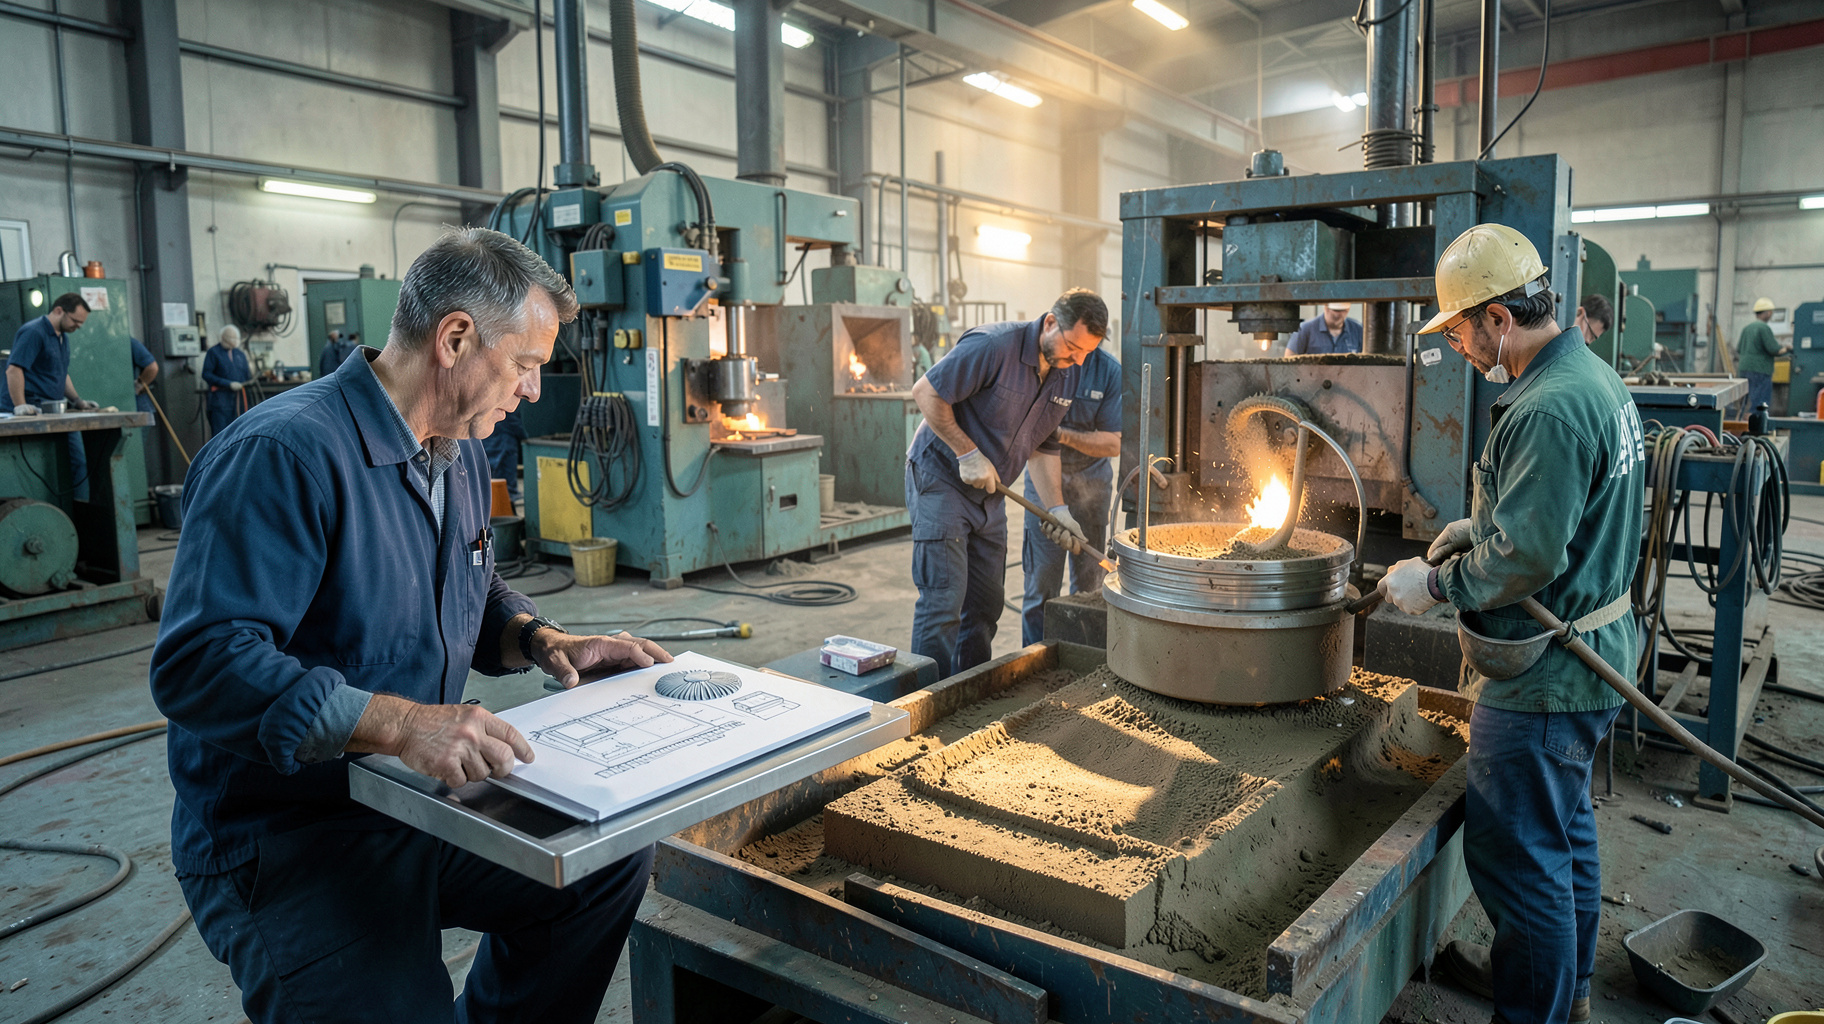
大型鋳造の現場で、砂型を3Dプリンターから直接つくる方法が、風力・水力発電設備の部品生産に入り始めています。Bosch Rexrothが紹介したvoxeljetのVX9000は、60トンを超える鋳物に対応する砂型を造形できるとされ、従来必要だった大型の木型製作や成形設備の準備を減らせる可能性があります。設計データから複雑な内部形状まで一体でつくれる点も特徴です。重厚なタービン部品では、製造期間の短縮だけでなく、不要な材料を減らした軽量化や、補修部品を必要な時期に生産する仕組みづくりにもつながります。
引用元: 大型鋳造向け3Dプリント砂型、風力・水力分野でのコスト削減を本格化(Bosch Rexroth)
分析・見解
木型を省く効果は大型部品ほど大きく表れる
大型鋳造では、製品そのものより先に、巨大な木型や樹脂型を準備しなければなりません。型は保管場所を取り、製作には熟練した加工者と長い調整期間が必要です。さらに設計変更が起きると、型の修正や作り直しが発生します。砂型を積層造形できれば、三次元データを起点に型をつくれるため、この前段作業を大幅に簡略化できます。
特に風車の軸受周辺部品や水車の大型ケーシングのように、一品ごとの寸法や形状が異なる製品では効果が大きいでしょう。量産品では型の費用を多数の製品に分散できますが、大型発電設備は案件単位の生産が多く、型の費用が一個当たりの価格を押し上げやすいからです。3Dプリント砂型は、量産技術というより、少量で高額な大型鋳物に適した道具と見るべきです。
設計自由度が上がり材料と加工時間を減らす
従来の型づくりでは、木型から抜けるか、砂を固められるか、後から加工できるかが設計の制約になりました。デジタル造形では、複雑な空洞や曲がった流路を型の一部として設けやすくなります。これにより、鋳造後の切削で削り出していた部分を減らし、材料の使用量や加工時間を抑えられる可能性があります。
ただし、形を複雑にすれば必ず軽くなるわけではありません。溶湯の流れ、凝固時の収縮、砂型の強度、ガスの逃げ道を同時に検証する必要があります。設計者には、機械部品の形を描くだけでなく、鋳造工程まで含めて形状を決める力が求められます。ここで重要なのは、3Dプリンターが設計を自動で良くするのではなく、設計と鋳造条件を一つのデータで連携できる点です。
短納期化の鍵は造形後の工程管理にある
砂型の造形が速くても、完成品がすぐ出荷できるわけではありません。造形後の乾燥、搬送、組み立て、注湯、冷却、型ばらし、表面処理、非破壊検査が残ります。大型鋳物では、内部欠陥の確認や寸法測定に時間がかかるため、全体の工期を評価する際は印刷時間だけを見てはいけません。
それでも、木型の製作と修正を繰り返す工程が消えることには大きな意味があります。納期短縮の本質は、印刷機の速度よりも、設計変更をすぐ次の型へ反映できることです。発電設備の停止期間を短くしたい保守案件では、数週間単位の前倒しが、設備の稼働機会や電力供給の安定性に直結します。
普及には品質保証とデータ管理の仕組みが必要になる
大型鋳物は安全性と長期信頼性が重視されます。砂の粒度、結合材の状態、造形方向、積層条件などが変わると、型の強度や鋳肌に差が出ます。そのため、印刷機を導入するだけでは不十分です。造形条件の記録、材料の検査、型の寸法確認、鋳造後の検査を一続きで管理しなければなりません。
もう一つの課題は、設計データの扱いです。発電設備の補修部品では、古い図面しか残っていない場合があります。現物を測定して三次元データを起こし、承認履歴を付け、改ざんや取り違えを防ぐ仕組みが欠かせません。将来は、製造設備の価値が機械の大きさだけでなく、品質を再現できるデータ基盤の成熟度で評価されるようになるでしょう。
ビジネスへの影響
投資判断は印刷機の価格ではなく型費と停止損失で比べる
導入を検討する企業は、まず年間の大型鋳物の件数を数えるだけでは足りません。木型の製作費、保管費、修正費、輸送費、外注先との調整時間を案件ごとに洗い出す必要があります。さらに、風車や水力設備が停止している期間に発生する売電機会の損失も加えるべきです。3Dプリンターの採算は、砂型単体の価格ではなく、型づくりから現場復旧までの総費用で判断するからです。
最初から最大設備を導入するより、外部の造形サービスを利用して数件の実証を行う方法が現実的です。対象は、形状変更が多い部品、納期が長い補修品、木型の保管費が高い部品が向いています。従来工程と比べて、納期、総費用、鋳造欠陥、後加工時間を記録すれば、自社に適した案件かどうかを判断できます。
現場では造形技術者と鋳造技能者の連携が欠かせない
3D造形の担当者だけでは、大型鋳物の品質を安定させられません。鋳造技能者は、湯口や押湯の配置、収縮への対応、砂型の取り扱いを判断します。一方、設計者やデータ担当者は、形状変更を迅速に反映し、造形条件を管理します。両者を別々の工程に置くのではなく、設計レビューの段階から同じチームで作業する体制が必要です。
調達面では、造形機の納入後に保守部品や材料が安定して入手できるかも確認すべきです。大型設備の停止は許されにくいため、装置の稼働率、代替生産先、データのバックアップ、作業者の教育計画まで契約に含めることが望まれます。最も大きな効果は、全製品を置き換えることではなく、納期と型費が経営課題になっている部品から段階的に適用することです。
補修部品の地域生産が新たな競争力になる
風力・水力設備は、設置場所が工場から遠いことが少なくありません。従来は大型の型や部品を長距離輸送する必要がありました。設計データを安全に共有し、現地または近隣の鋳造拠点で砂型を造形できれば、輸送距離と保管在庫を減らせます。これは単なる製造費削減ではなく、設備停止のリスクを下げる供給網の見直しです。
一方、データを複数拠点で使う場合は、承認済みの設計版だけを造形できる仕組みが必要です。地域生産を急ぐあまり品質管理を緩めれば、補修部品の信頼性を損ないます。今後の勝負は、3Dプリンターの保有台数ではなく、設計、鋳造、検査、保守を安全に結ぶ運用能力に移っていくでしょう。